-

+86-13404286222
-


Şimdi sor
+86-13404286222
Şimdi sor
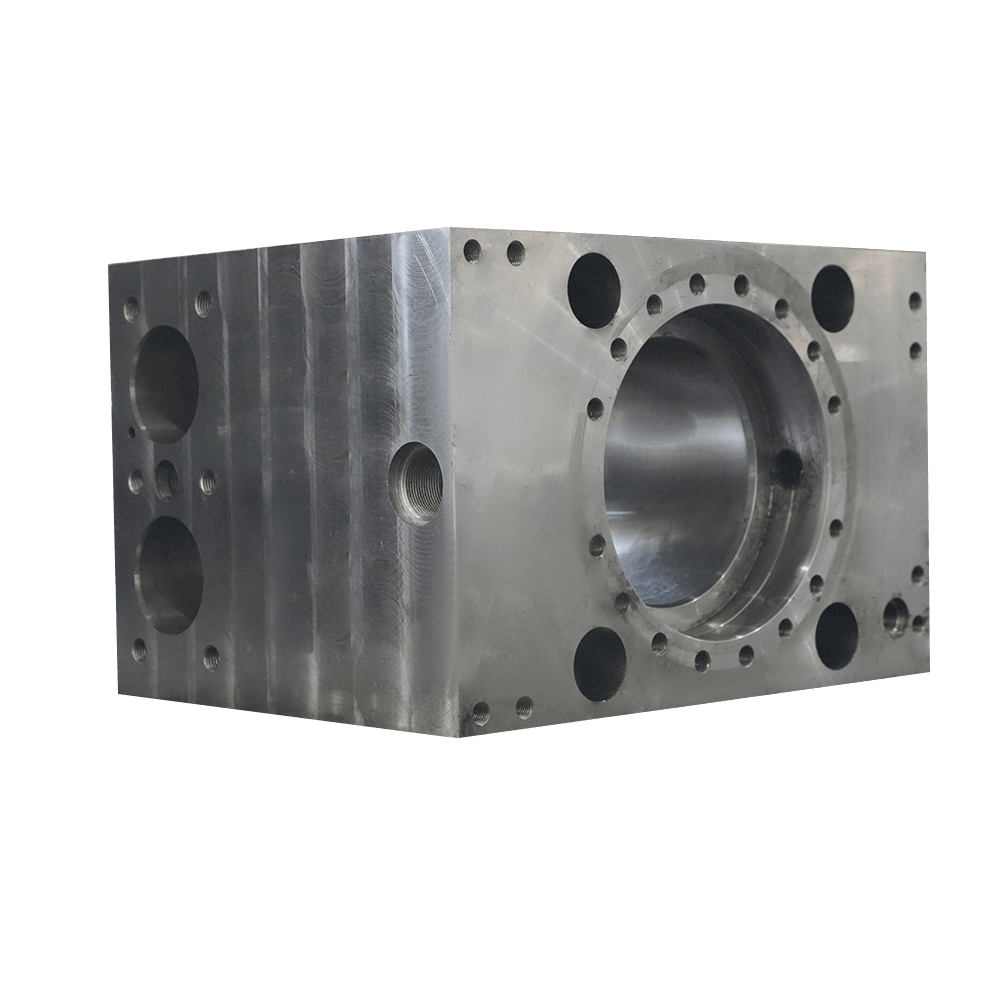
0,04 mm delik toleransına ve 11 haftalık kurulum aralığına sahip 4 tonluk bir kompresör silindiri, yaklaşık on dakika içinde zayıf bir tedarik zincirini ortaya çıkarır. Büyük parçalar nadiren çizim aşamasında arızalanır. Verinin değiştiği ve hatanın sürece nereden girdiğini kanıtlayan hiçbir belge olmadığında, üçüncü yeniden fikstürleme sırasında başarısız olurlar.
Bu kılavuz, alıcının endüstriyel ekipman için büyük parça işleme hizmetleri tedarik etme konusundaki çalışma yöntemidir: kapsamın gerçekte neleri kapsadığı, makine zarfının nasıl okunacağı, kalite sisteminin kağıt üzerinde neyi kanıtlaması gerektiği ve çizimin yayınlanması ile sevkiyat arasındaki haftaların gerçekte nereye gittiği.
Büyük bileşen işleme hizmetleri, standart dikey işleme merkezlerine sığmayacak veya toleransı tutmayacak, yaklaşık 500 kg ila 20 ton ağırlığındaki döküm, dövme veya kaynaklı parçaların son işleme işlemlerini ve boyutsal sertifikasyonunu kapsar.
Hangi vincin rezerve edileceğine ağırlık karar verir. İşlenmiş özellik hangi tedarikçinin teklif verebileceğine karar verir çünkü delik yuvarlaklığı, flanş paralelliği ve diş profilinin her biri farklı bir takım tezgahı ve farklı bir muayene yöntemi gerektirir.
| Bileşen grubu | Çalışma ağırlığı | Kritik işlenmiş özellikler | Denetim odağı |
| Kompresör silindirleri ve silindir gövdeleri | 1 ila 5 ton | Delik yuvarlaklığı, eş merkezlilik, sızdırmazlık yüzeyleri | Delik ölçümü, CMM, penetrant testi |
| Patlama önleyici gövdeler | 2 ila 8 ton | Ram boşluğunun düzlüğü, conta delikleri | Ultrasonik test, basınç testi |
| Rüzgar enerjisi ana şaft flanşları | 3 ila 12 ton | Cıvata daire adımı, flanş paralelliği | Ultrasonik test, lazer izleme |
| Buhar türbini aksesuarları | 1 ila 6 ton | Muylu çapları, bıçak kanalı profilleri | Manyetik parçacık testi, yuvarlaklık kontrolleri |
| Makaralar ve üniversal yatak yuvaları | 0,5 ila 8 ton | Dış çapın silindirikliği, rulman uyumu | Sertlik ve pürüzlülük ölçümü |
| Dişli rafları ve şanzıman dişlileri | 0,3 ila 3 ton | Diş profili, kümülatif hatve | Dişli ölçümü, manyetik parçacık testi |
Büyük kompresör silindiri sıralamanın neden önemli olduğunu gösterir. Döküm eşit olmayan bir şekilde soğur, bu nedenle yetkin bir atölye dökümün kaba deliğini açar, gerilimlerin yerleşmesini sağlar ve ardından deliği baştan sona aynı veriyi koruyan bir makinede bitirir.
 Kompresör Gövdesi Üreticilerinin Dökümü Büyük kompresörler genellikle yüksek yoğunluklu yüklere dayanabilen ve dolayısıyla güçlü sürekli çalışma kapasitesine sahip olan ağır hizmet tipi yapısal tasarımları benimser. Reklam... Ürünü Görüntüle →
Bir tedarikçi ilk teknik görüşmede bu kaba son işlem sırasını açıklayamıyorsa, kataloğunda iddia ne olursa olsun, daha önce işlemediği bir parçadan alıntı yapıyor demektir.
Makine zarfı, fiyattan daha fazla tedarikçiyi diskalifiye eder. Uzun stroklu bir delik işleme tezgahı, iş parçası ağırlığına göre derecelendirilmiş bir tabla ve parçayı döndürebilen bir vinç, farklılaştırıcı değil, giriş biletidir.
Yetenekli bir atölye, tek bir kahraman makine yerine ekipmanların bir kombinasyonunu çalıştırır: yatay işleme merkezleri, portal işleme merkezleri, CNC delik işleme tezgahları, yüksek hızlı CNC dikey torna tezgahları ve dikey torna-freze merkezleri. Her türün farklı bir özellik ailesi vardır ve bunların örtüşmesi, işi kritik yoldan uzak tutan şeydir.
Bu beş yanıt, çok tonlu parçalara toleransı olan mağazaları yalnızca büyük bir makineye sahip olan mağazalardan ayırıyor. 8 mikrometrelik makine doğruluğundan söz eden bir tedarikçi, bu rakamın aynı iş parçası üzerinde üç operasyona nasıl dayandığını açıklayabilmelidir.
Malzeme kalitesi iki haftalık makine süresini artırabilir veya kaldırabilir, çünkü ısıya dayanıklı alaşımlar karbon çeliği hızlarının çok altında keser ve ilerleme hızı tereddüt ettiği anda işlenerek sertleşir.
| Malzeme | Kesme hızı ve 1045 çeliği | Ana işleme riski | Tipik kullanım |
| Karbon çeliği ve sünek demir | yüzde 100 | İnce kesitlerde gevezelik | Silindir gövdeleri, kompresör gövdeleri |
| Dubleks paslanmaz 2205 | Yüzde 40 ila 50 | Düşük ilerlemede iş sertleşmesi | Flanşlar, manşonlar, miller |
| Inconel 718 (UNS N07718 / 2.4668) | Yüzde 20 ila 30 | Takımlarda hızlı çentik aşınması | Dövme parçalar, burçlar, yüksek sıcaklık manşonları |
| Haynes 188 (UNS R30188 / GH5188) | Yüzde 15 ila 25 | Aşındırıcı kobalt alaşımı, zayıf talaş kırılması | Yüksek sıcaklıkta servis için levha, şerit ve çubuk |
Bu çarpanlar pazarlama iddiaları değil planlama rakamlarıdır. Karbon çeliği kesme hızlarında Inconel 718'den teklif veren bir mağaza ya bunu hiç işlemedi ya da siparişte para kaybetmeyi planlıyor.
Özel kaliteler ayrıca makinenin arkasında bir tedarik zinciri gerektirir. Inconel 718, Haynes 188 ve duplex 2205'te dövme ve işlenmiş parçalar ileri teknolojide farklı davranırlar ve tedarikçi, bunları tek bir kategori olarak ele almak yerine, her sınıf için kesme verilerini ve önceki iş referanslarını gösterebilmelidir.
 Dövme Döküm Parçaları İşleme Üreticileri Dövme ve döküm, endüstrideki önemli metal işleme yöntemleridir ve geniş kapsamlı uygulamalara sahiptir. Aralarında ciddi farklar var... Ürünü Görüntüle →
Fiyat sormadan önce muayene ve test planını isteyin. ITP, her boyut için sorumluluk atayan tek belgedir ve bir gün içinde bir belge düzenleyemeyen bir tedarikçi, program baskısı altında da bir belge yayınlamayacaktır.
Büyük parçalar için uygulanabilir bir sistem, manyetik parçacık ve ultrasonik testi, sertlik testini, yüzey pürüzlülüğü ölçümünü ve belgelenmiş bir kalibrasyon programında tutulan kalibre edilmiş mikrometreleri ve kumpasları içerir. Eğitimli tam zamanlı denetçiler alet listesinden daha önemlidir, çünkü çok tonlu parçalar yalnızca sonda değil, aşama noktalarında kontrol edilir.
Referans projeleri değerlendirmeyi kısaltır. DANIELI, KOBELCO, ANDRITZ ve ROSS gibi köklü ekipman üreticilerine teslimat yapan tedarikçiler, çoğu alıcının tek bir ziyarette tekrarlayamayacağı denetimlerden zaten geçmiştir. Arkasındaki süreç disiplini Büyük bileşenlerin yüksek hassasiyetle işlenmesi aynı zamanda tedarikçinin kendi yazılı prosedürüyle karşılaştırılabilecek adil bir kontrol listesidir.
Güvenlik açısından kritik parçalar çıtayı bir kez daha yükseltiyor. Patlamayı önleyici gövde, sevk edilmeden önce ultrasonik test ve basınç testiyle incelenir ve evraklar parçayla birlikte taşınır.
 Petrol kuyusu patlama önleyici Üreticiler Petrol kuyusu patlamasını önleyici Daha Fazlasını İncele Ürünü Görüntüle →
3 ila 5 tonluk işlenmiş bir bileşenin normalde çizimin piyasaya sürülmesinden sevkiyata kadar 14 ila 18 haftaya ihtiyacı vardır ve döküm veya dövme bu sürenin en büyük payını tüketir.
Tezgah atölyesini kovalamak nadiren bir programı kurtarır, çünkü kaba işleme gerilimin giderilmesini bekler ve son işlem, kalan distorsiyonun ortadan kaldırılması için kaba kesimin yapılmasını bekler. Dokümantasyon, NDT ve paketleme, son geçişle paralel olarak yürütülebilir ve bu örtüşme, bir veya iki haftanın gerçekçi olarak kurtarılabileceği yerdir.
Karar verici soru, makineyi kimin bulabileceği değil, bir deliğin toleransı dolduğunda boyut raporunu kimin imzalayacağıdır.
Tek kaynak hesap verebilirliği pratik argümandır. Boş ve tamamlanmış parça aynı kuruluştan geldiğinde, uygunsuzluğun üç yerine bir sahibi olur ve düzeltici faaliyet sözleşme yerine süreçle ilgili olur. Aracılar, kapalı spesifikasyonlara ve cömert toleranslara sahip standart parçalar için hâlâ iyi çalışıyor.
3 ila 5 tonluk bir bileşen için çizimin yayınlanmasından itibaren 14 ila 18 haftayı planlayın. Döküm veya dövme yaklaşık 5 ila 6 hafta sürer, bitirme 3 ila 4 haftadır ve belgelerle birlikte inceleme yaklaşık 1 hafta sürer. Yeni desenler 2 ila 3 hafta ekler.
Bakımlı bir delik işleme veya portal merkezinde yaklaşık 8 mikrometrelik makine doğruluğuna ulaşılabilir, ancak parça toleransı kurulum sayısına ve termal kontrole bağlıdır. Çok tonlu parçalardaki delikler ve rulman geçmeleri için gerçekçi bitmiş toleranslar, parça bir veri zinciri içinde kaldığında 0,02 ila 0,05 mm bandında bulunur.
Herhangi bir nikel, kobalt veya dubleks kalitesi. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) ve dubleks paslanmaz 2205, karbon çeliği hızlarının yüzde 15 ila 50'sinde kesilir ve hızla sertleşir. Kesme verilerini ve aynı kalitede önceki iş referansını isteyin.
Tutma noktaları, kalibrasyon durumunu içeren bir cihaz listesi, çizim başına kabul kriterleri, NDT yöntemleri ve kapsamı, ısı numarasına göre malzeme izlenebilirliği ve son onayı imzalayan kişinin adı.
 16 Dayuanli Yolu, Yunting Street, Jianggyin City, Jiangsu Eyaleti, Çin
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Özel Büyük Bileşenler Mekanik İşleme Üreticileri