-

+86-13404286222
-


Şimdi sor
+86-13404286222
Şimdi sor
HPGR makaralı lastik bileşenlerini tedarik etmek, yedek parça satın almaktan çok dönen bir basınçlı kap satın almaya daha yakındır. Yüksek basınçlı bir öğütme silindiri, çimento veya mineral devresinin başında bulunur ve lastik, cevher yatağına saatte binlerce kez ulaşan tek bileşendir. Toleransın 0,2 mm dışına çıkan veya işlenmiş yüzeyde duran bir sertlik haritasına sahip bir lastik, tedarikçinin atölyesinde arızalanmaz. Kampanyanın ortasında, gece vardiyasında yayın devam ederken başarısız oluyor.
Tedarik ekipleri genellikle lastiğe de pompa gövdesine davrandıkları gibi davranırlar: bir çizim düzenlerler, üç teklifi karşılaştırırlar, teslimat tarihini onaylarlar. Bu rutin, öngörülen ömrün çok küçük bir kısmında ilk lastik seti tüketilene kadar devam eder. Sonucu belirleyen değişkenler, ilk kesim yapılmadan çok önce kilitlenir ve bunlar arasında çeliğin temizliği, dövme azaltımı, ısıl işlem derinliği, saplamanın tutulması, denetim kapsamı ve tedarikçinin tüm bunları belgeleme istekliliği yer alır.
Bir HPGR silindir lastiği seti, yüksek basınçlı bir taşlama silindirinin komple döner aşınma düzeneğidir: dövme veya döküm lastik gövdesi, saplamalar veya kaynaklı sert kaplama ile oluşturulan taşlama yüzeyi, şaft, tork aktarma kilitleme düzeni ve silindiri yük altında konumlandıran yatak ve yuva grubu.
Makara lastiği, makara miline monte edilen değiştirilebilir dış halkadır. Gerçek taşlama yüzeyini oluşturan saplamaları veya kaplamayı taşır ve makinenin planlı bir bakım döngüsünde tüketilip değiştirilmek üzere tasarlanmış tek parçasıdır.
Silindir çapları ve özel presleme kuvvetleri otuz yıldır arttı ve HPGR makaralı lastiklerin teknolojik gelişimi aynı eğriyi izlemiştir: daha ağır kesit, daha derin sertlik, daha yoğun saplama deseni ve her aşamada daha sıkı salgı kontrolü.
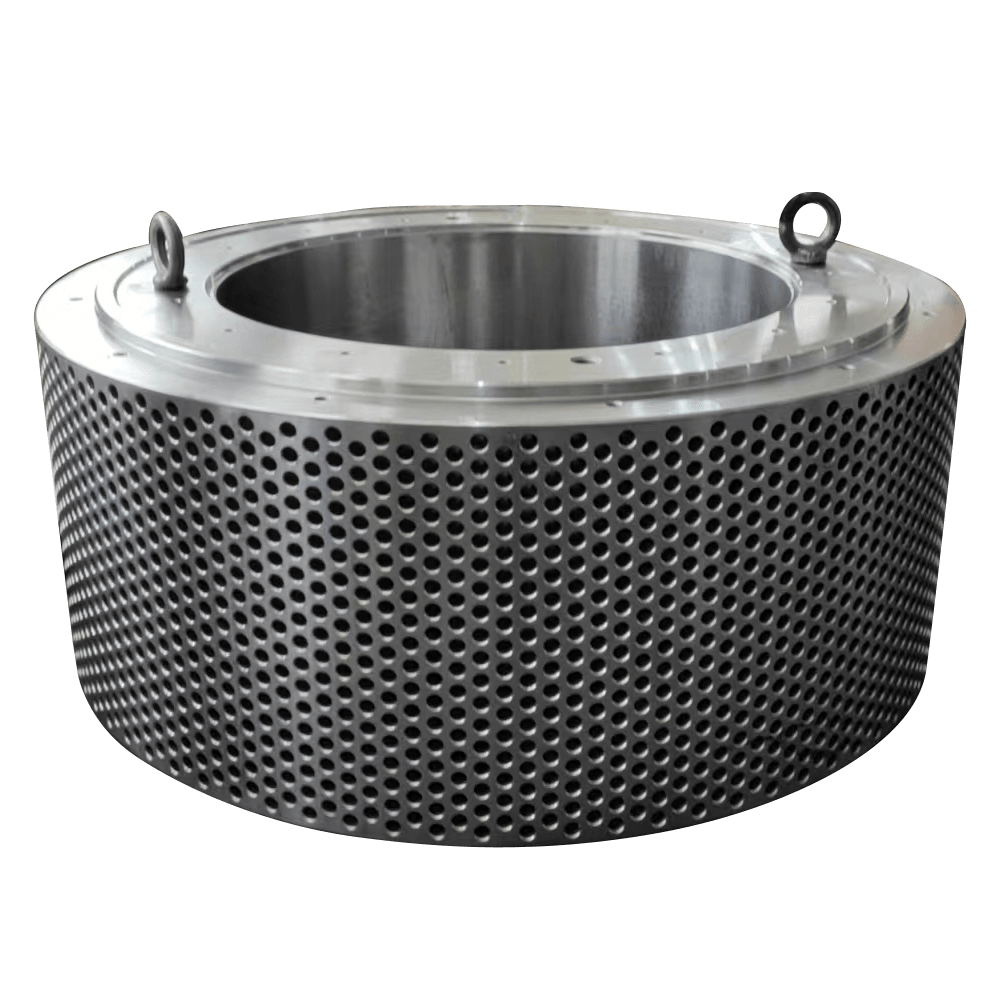 HPGR Lastik Parçaları Silindir Üreticileri Silindir, valsli değirmenin önemli bir ekipman bileşenidir ve esas olarak madencilik endüstrisinde, metalurji endüstrisinde, kimya endüstrisinde, çimento makinelerinde kullanılır... Ürünü Görüntüle →
Erken HPGR lastik arızalarının çoğu, son işleme toleransına göre değil, malzeme kalitesine, dövme azaltımına ve ısıl işleme göre belirlenir. Presten yetersiz redüksiyonla ayrılan bir lastik, daha sonra hiçbir ısıl işlemin ortadan kaldıramayacağı merkez hattı segregasyonunu taşır ve bu segregasyon, çiviler yük aktarmaya başladığında bir çatlak yolu haline gelir.
Tekrarlanan ikinci spesifikasyon hatası ise sertliğin tek sayı olarak yazılmasıdır. İşlenmiş yüzeyde 340 HB ve 40 mm derinlikte 260 HB'ye sahip bir lastik, her ikisi de gelen sertlik kontrolünden geçse bile aynı derinlikte 320 HB'ye sahip olan lastikten tamamen farklı davranır.
Malzeme yolunun kaynak bulma kararının içinde olmasının nedeni tam olarak budur. Jiangyin Huanming Machinery Co., Ltd. gibi tedarikçiler döküm, dövme, kaynak ve ağır işleme işlemlerini tek bir çatı altında tutuyor; bu da ısıl işlem sırasında bulunan sertlik sapması ile dövme programında gerçekleştirilen düzeltici eylem arasındaki döngüyü kısaltıyor.
 Dövme Döküm Parçaları İşleme Üreticileri Dövme ve döküm, endüstrideki önemli metal işleme yöntemleridir ve geniş kapsamlı uygulamalara sahiptir. Aralarında ciddi farklar var... Ürünü Görüntüle →
Çivili lastikler sert kaya ve çimento ham öğütme işlemine hakimdir çünkü karbür çiviler matris aşındıkça taşlama dokusunu yeniler; kaynaklı kaplama lastikleri daha yumuşak, daha ince beslemelerde ve halihazırda sahada nitelikli kaynak yapma kapasitesine sahip olan tesislerde anlamlıdır.
Satın alma sorusu genel olarak hangi yüzeyin daha iyi olduğu değil, hangisinin besleme boyutunuza, özel baskı kuvvetinize ve sahadaki fiili bakım kabiliyetinize uygun olduğudur.
HPGR makaralı lastik için eksiksiz bir teslimat dosyası beş belge grubu içerir: malzeme sertifikasyonu, ısıl işlem kayıtları, hacimsel ve yüzey NDT raporları, boyut ve salgı kayıtları ve saplama veya kaplama doğrulama verileri.
Bu belgeleri önceden belirten satın alma siparişleri nadiren anlaşmazlıklarla sonuçlanır, çünkü kabul kriterleri çelik eritilmeden önce kararlaştırılır.
Salgı ve sertlik tutarlılığı ham çap doğruluğundan daha önemlidir, çünkü lastik milimetre cinsinden ölçülen yüklü bir boşluk içinde çalışır ve her sapma ayırma kuvveti ile çarpılır.
| Parametre | Yaygın olarak belirtilen değer | kaçırılırsa ne olur |
| Lastiğin dış çapı | 1,0 ila 2,4 m, matched to the machine frame | Rulo aralığı, şim olmadan tasarıma ayarlanamaz |
| Son işlemeden sonra radyal salgı | Yaklaşık 0,10 mm'nin altında tutulur | Döngüsel yükleme, düzensiz yatak ve yüksek basınçta titreşim |
| Vücut sertliği | 300 ila 380 HB on the machined face | Yüzey yorgunluğu ve saplamanın erken çekilmesi |
| Sertlik derinliği | 30 veya 50 mm'ye kadar tanımlanmış bir eğri | Yumuşak bir çekirdek, ayırma kuvveti altında plastik olarak deforme olur |
| Saplama desen aralığı | Yaklaşık 1 mm çizim dahilinde | Yüzde bantlar ve lokalize oyuklar kullanın |
| Delik ve şaft uyumu | Çizimle tanımlanan girişim, elle yerleştirme yok | Şaft üzerinde sürünme, kama yuvasında aşınma ve çatlama |
Yeterlilik, katalog iddiaları yerine süreç sahipliğini doğrulamalıdır; çünkü eritme, dövme, ısıl işlem, sert dolgu ve son muayeneyi tek bir kalite sistemi altında kontrol eden bir tedarikçi, bir kusuru tartışmak yerine kaynağına kadar izleyebilir.
Büyük lastik tedariki, spesifikasyon hala açıkken tedarikçinin devreye girmesiyle en iyi sonucu verir. Lastiğin, şaftın ve yatakların birlikte tedarik edildiği durumlarda, buna değer. üretim ekibiyle iletişime geçmek Çizimi, malzeme rotasını ve denetim planını tek geçişte hizalayacak kadar erken.
Çimento ham öğütmede iyi tanımlanmış bir çivili lastik, çivilerin bakıma ihtiyaç duymasından önce genellikle 8.000 ila 12.000 saat çalışır ve lastik gövdesi genellikle bir veya iki yeniden yüzey kaplama döngüsüne uygundur. Sertlik derinliğini veya salgı kontrolünü kaybeden lastikler genellikle bu sürenin yarısı kadar bir sürede aynı duruma ulaşır.
Her iki rota da üretimde. Dövme lastikler büyük, yüksek basınçlı kurulumlarda hakimdir çünkü dövme işlemi iç gözenekliliği kapatır ve daha düzgün bir sertlik tepkisi sağlarken, döküm lastikler daha küçük rulolarda ve daha düşük basınçlı görevlerde yaygın olarak kalır.
Sertliğin tek bir yüzey değeri olarak belirtilmesi ve inceleme dosyasının isteğe bağlı olarak işlenmesi. Teklif aşamasında sertlik eğrisini, saplama tutma testini ve NDT kabul seviyesini sabitleyen alıcılar, daha sonra erken aşınma olarak ortaya çıkacak risklerin çoğunu ortadan kaldırır.
Evet ve genellikle montaj döngüsünü kısaltır. Döküm, dövme, kaynaklama ve geniş işleme kapasitesine sahip bir tedarikçi, eşmerkezlilik şikayetlerinin çoğunun kaynağı olan nominal çizim yerine delik uyumunu gerçek şafta göre eşleştirebilir.
 16 Dayuanli Yolu, Yunting Street, Jianggyin City, Jiangsu Eyaleti, Çin
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Özel Büyük Bileşenler Mekanik İşleme Üreticileri